
Tấm xốp PVC—còn được gọi là bảng Celuka, bảng Forex hoặc PVC mở rộng — có mặt ở khắp mọi nơi. Quảng cáo, nội thất, trang trí nội thất, bao bì. Nó là một vật liệu đã được ứng dụng vào hầu hết mọi ngành công nghiệp. Nhưng liệu chiếc máy bạn mua có thực sự có thể tạo ra bảng mạch ổn định, chất lượng cao một cách nhất quán không bao giờ phụ thuộc vào tên gọi của thiết bị đó. Vấn đề là bạn có hiểu cách chọn nó, điều chỉnh và duy trì nó hay không.
Máy đùn lấy bột và tấm đầu ra. Tại bất kỳ thời điểm nào trong quá trình này, nếu có điều gì đó không ổn, sản phẩm sẽ hiển thị điều đó—to và rõ ràng.
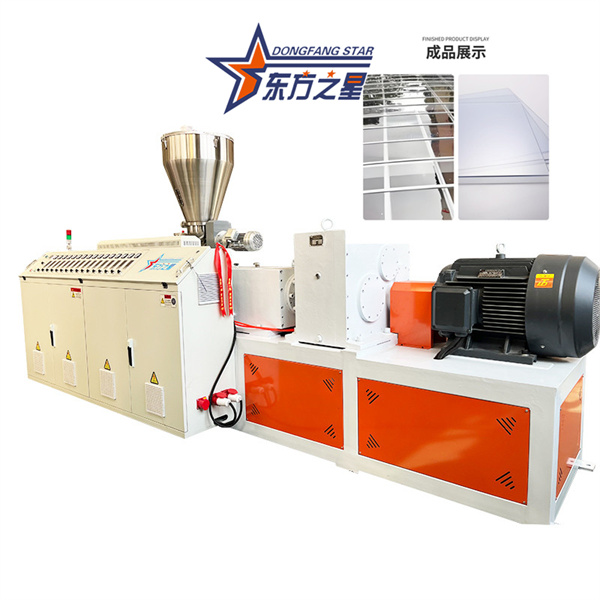
Dây chuyền ép đùn tấm xốp PVC về cốt lõi là một máy đùn trục vít đôi hình nón kết hợp với dây chuyền hạ lưu đầy đủ. Tại sao lại là trục vít đôi hình nón? Bởi vì bột PVC có độ ổn định nhiệt kém. Máy đùn trục vít đơn tạo ra quá nhiều nhiệt ma sát—bột bắt đầu phân hủy trước khi tan chảy. Mặt khác, trục vít đôi hình nón tránh nhiệt ma sát quá mức trong quá trình ép đùn, ngăn chặn sự phân hủy nóng chảy. Nó mang lại sản lượng ổn định, khả năng trộn tốt và độ dẻo tuyệt vời, khiến nó trở thành lựa chọn phù hợp để sản xuất sản phẩm PVC cứng.
Khi lựa chọn thiết bị, hãy bắt đầu với công suất và thông số kỹ thuật của sản phẩm. Sản lượng hàng giờ phụ thuộc vào mô hình máy đùn. Trong cấu hình điển hình, máy đùn chính SJZ80/156 kết hợp với máy đùn đồng thời SJZ65/132 tạo ra 400–500 kg/giờ, với chiều rộng tấm từ 1220 mm đến 2050 mm và độ dày từ 3 mm đến 30 mm. Đối với các tấm dày hơn (20 mm trở lên), bạn cần máy đùn mô-men xoắn cao hơn. Bo mạch càng rộng thì phần thiết kế khuôn và hiệu chỉnh làm mát càng đòi hỏi khắt khe hơn—đây không phải là thứ bạn có thể giả mạo bằng một chiếc máy thông thường.
Đường hạ lưu cũng quan trọng không kém. Máy đùn chỉ là trái tim. Bàn hiệu chuẩn, giá làm mát, thiết bị vận chuyển và trạm cắt xác định độ phẳng và độ chính xác về kích thước của tấm. Khi mua thiết bị, hãy dành nhiều thời gian hơn để đánh giá dây chuyền hoàn chỉnh và dành ít thời gian hơn để xem xét các thông số kỹ thuật hào nhoáng của máy đùn chính.
Vấn đề chất lượng phổ biến nhất ở tấm xốp PVC là độ giòn - tấm dễ gãy. Hơn 90% các vấn đề về vỡ ván không phải do công thức mà do độ dẻo kém.
Nhựa hóa là quá trình bột PVC được nung nóng và cắt bên trong vít, làm cho các chuỗi phân tử mở ra hoàn toàn và vướng vào nhau. Nếu quá trình tạo dẻo không hoàn chỉnh, phần bên trong của tấm ván sẽ giống như một khối bột nhào không kỹ—lỏng lẻo, thiếu độ dẻo dai và dễ bị gãy.
Để đánh giá độ dẻo, đừng dựa vào cảm giác hay hình thức bên ngoài. Nhìn vào dòng điện động cơ máy đùn chính.
Dòng điện quá thấp: Độ dẻo không đủ. Vật liệu này quá "trơn" và chưa tạo thành lớp chảy nhớt - nó chưa được gia công đúng cách.Nếu dòng điện quá thấp, đừng vội thay đổi công thức. Tăng nhiệt độ của vùng 3 và 4—phần dẻo và nén—lên 2–3°C. Độ nhớt tan chảy sẽ tăng lên, lực cản vít sẽ tăng lên và dòng điện sẽ tăng lên. Sau khi điều chỉnh nhiệt độ, đợi 15–20 phút để hệ thống ổn định, quan sát sự thay đổi dòng điện và tinh chỉnh theo từng bước nhỏ cho đến khi dòng điện ổn định gần giá trị mục tiêu.
Việc kiểm soát nhiệt độ ép đùn tấm xốp PVC nổi tiếng là rất khó khăn. Nếu nhiệt độ quá cao, vật liệu sẽ sớm sủi bọt bên trong thùng, gây ra hiện tượng tan chảy và bề mặt ván thô ráp. Nếu nó quá thấp, độ dẻo không hoàn chỉnh và bề mặt bảng trở nên không đồng đều.
Việc kiểm soát nhiệt độ của toàn bộ dây chuyền thường tuân theo ba vùng:
| Vùng | Vị trí | Nguyên tắc |
|---|---|---|
| Vùng sưởi ấm | Trước cổng thông hơi (phần cấp liệu + phần nén) | Nhiệt độ cao hơn một chút, truyền nhiệt nhanh |
| Vùng nhiệt độ không đổi | Sau cổng thông hơi (phần thông hơi + phần đo sáng) | Nhiệt cắt đã đủ; cần cả điều khiển sưởi ấm và làm mát |
| Vùng bảo trì nhiệt độ | Đầu khuôn, bộ chuyển đổi và thân khuôn | Thấp hơn một chút so với phần đùn để duy trì độ bền nóng chảy |
Đối với việc ép đùn tấm PVC cứng ít bọt, nghiên cứu đề xuất quy trình tham khảo: tốc độ trục vít 38–42 vòng/phút, nhiệt độ khuôn 180–190°C, dẫn đến mật độ tấm thấp hơn và cấu trúc tế bào tốt hơn. Nhưng đây chỉ là một tài liệu tham khảo. Sản xuất thực tế phải được điều chỉnh dựa trên thiết bị, công thức và độ dày của sản phẩm.
Nhiệt độ khuôn đặc biệt có vấn đề. Quá thấp, độ tan chảy sẽ mất tính đàn hồi, khiến bảng bị rách. Quá cao, cường độ nóng chảy giảm xuống, bong bóng vỡ và bề mặt bảng xuất hiện các lỗ rỗng.
Áp suất đùn là chìa khóa để tạo bọt thành công. Với áp lực vừa đủ, bong bóng mịn và dày đặc. Khi áp suất không đủ, bong bóng lớn và không đồng đều, bề mặt bảng bị ảnh hưởng. Dòng điện động cơ chính và áp suất đầu khuôn là những chỉ số đáng tin cậy về kiểm soát nhiệt độ: khi độ dẻo tốt, cả dòng điện và áp suất đều ổn định. Khi độ dẻo kém, áp suất dao động và dòng điện không ổn định.
Tốc độ trục vít cũng có vấn đề. Tốc độ cao hơn có nghĩa là sản lượng cao hơn, nhưng nhiệt độ nóng chảy tăng nhanh và việc kiểm soát quy trình trở nên khắt khe hơn. Tuy nhiên, khả năng tạo bọt đồng đều hơn và chất lượng bề mặt tốt hơn. Tốc độ quá thấp có nghĩa là độ dẻo kém, hiệu suất thấp và bề mặt bảng thô. Ngoài ra, phải theo dõi thời gian lưu trú của vật liệu trong thùng và khuôn: quá ngắn và chất tạo bọt không phân hủy hoàn toàn, dẫn đến mật độ ván cao hơn; quá lâu sẽ xảy ra hiện tượng tạo bọt quá mức, làm giảm tính chất cơ học.
Một máy đùn được chế tạo để xử lý vật liệu. Nhưng nếu bạn không duy trì nó, nó sẽ ăn mất lợi nhuận của bạn.
Làm sạch cặn thường xuyên: Nhựa PVC còn sót lại trên ốc vít, thùng và khuôn cứng lại theo thời gian, chặn đường dẫn dòng chảy và các bộ phận bị mòn. Sau khi tắt máy và làm mát, hãy tháo rời các bộ phận liên quan và làm sạch chúng bằng hợp chất tẩy rửa hoặc dụng cụ mềm do nhà sản xuất khuyến nghị. Khi vệ sinh vít, giảm tốc độ chính xuống khoảng 5 vòng/phút để giảm thiểu hao mòn, đồng thời dùng khí nén thổi qua cổng cấp liệu và cổng thông hơi nhiều lần.
| Triệu chứng | Nguyên nhân có thể xảy ra | Hành động khắc phục |
|---|---|---|
| Bảng giòn, dễ gãy | Độ dẻo kém; dòng điện động cơ thấp | Tăng nhiệt độ vùng 3–4 thêm 2–3°C; đợi 15–20 phút |
| Bề mặt bảng thô | Nhiệt độ khuôn quá cao hoặc quá thấp; gãy xương tan chảy | Điều chỉnh nhiệt độ khuôn theo từng mức nhỏ (± 2°C mỗi lần) |
| Cấu trúc bong bóng không đồng đều | Áp suất đùn không đủ; dao động áp suất | Kiểm tra nhiệt độ khuôn; kiểm tra gói màn hình xem có bị tắc nghẽn không |
| Dòng điện động cơ dao động | dẻo không ổn định; cho ăn không nhất quán | Kiểm tra nhiệt độ phần cấp liệu; xác minh tính nhất quán của nguồn cấp nguyên liệu |
| Sự thay đổi độ dày của bảng | Tốc độ di chuyển không đồng đều; khoảng cách môi chết không đồng đều | Điều chỉnh tốc độ kéo; kiểm tra bu lông điều chỉnh môi khuôn |
| Rò rỉ nước ở phần làm mát | Con dấu bị mòn; phụ kiện lỏng lẻo | Thay thế con dấu; thắt chặt các kết nối đường làm mát |
Công nghệ ép đùn tấm xốp PVC đã trưởng thành. Khung, ốc vít và hệ thống kiểm soát nhiệt độ—các nhà sản xuất đều chế tạo chúng. Sự khác biệt nằm ở chỗ, sau khi nhận thiết bị, bạn có thể điều chỉnh bốn biến—nhiệt độ, tốc độ, áp suất và công thức—để hoạt động cùng nhau dựa trên điều kiện xưởng sản xuất cụ thể của bạn hay không.


